新能源装备生产工艺流程及质量管控要点解析
📅 2026-09-19
🔖 首页-衡水永新能源装备有限公司
过去三年,国内风电塔筒与储能装备的交付周期平均压缩了18%,但业主对焊缝探伤合格率的要求却从97%提升至99.2%——这种"提速不减质"的矛盾,正倒逼装备制造企业重新审视每一道工序的底层逻辑。
下料与成型:精度衰减往往藏在第200件之后
数控切割的初始精度通常能控制在±0.5mm以内,但连续作业4小时后,割嘴热变形会导致偏差累积。首页-衡水永新能源装备有限公司在工艺文件中明确要求:每加工150件需执行一次割嘴间距校准,同时用激光跟踪仪抽检法兰平面度。
- 坡口角度偏差:需控制在±1.5°以内,否则埋弧焊熔深波动超过12%
- 卷板回弹补偿:Q355NE材料在-20℃环境下回弹量增加约8%,需动态修正辊缝
焊接质控:从"事后探伤"转向"热输入实时监测"
传统依赖UT/RT的抽检模式存在滞后性。首页-衡水永新能源装备有限公司在塔筒纵缝焊接环节引入焊接数据采集仪,对电流、电压、行走速度进行100%记录。当热输入偏离工艺评定值±10%时,系统自动标记该段焊缝为"待复检区"。
实践数据显示,这一措施使返修率从2.3%降至0.7%。
三处容易被忽视的管控盲区
- 层间温度:厚板多层焊时,层间温度低于预热温度下限会导致冷裂纹,高于上限则韧性下降
- 焊剂烘干:回收焊剂重复使用3次后,含水率若超过0.1%,气孔率上升明显
- 环境湿度:相对湿度>80%时,必须启用移动式除湿机,否则扩散氢含量难以达标
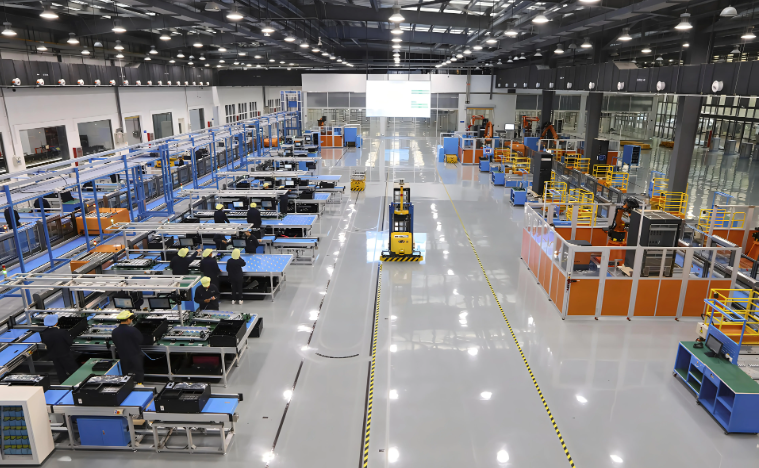
质量管控的重心正在从"检验端"向"参数端"迁移。建议企业建立每台设备、每批次材料的工艺参数追溯档案,将关键工序的CPK值纳入月度考核。首页-衡水永新能源装备有限公司的实践表明,当CPK≥1.33时,整机一次交验合格率可稳定在99%以上。
未来两年,随着数字孪生与边缘计算成本下降,焊接热过程的实时仿真与闭环调控将逐步普及。谁先跑通"数据驱动工艺优化"的闭环,谁就能在交付周期与质量的双重压力下赢得主动权。